
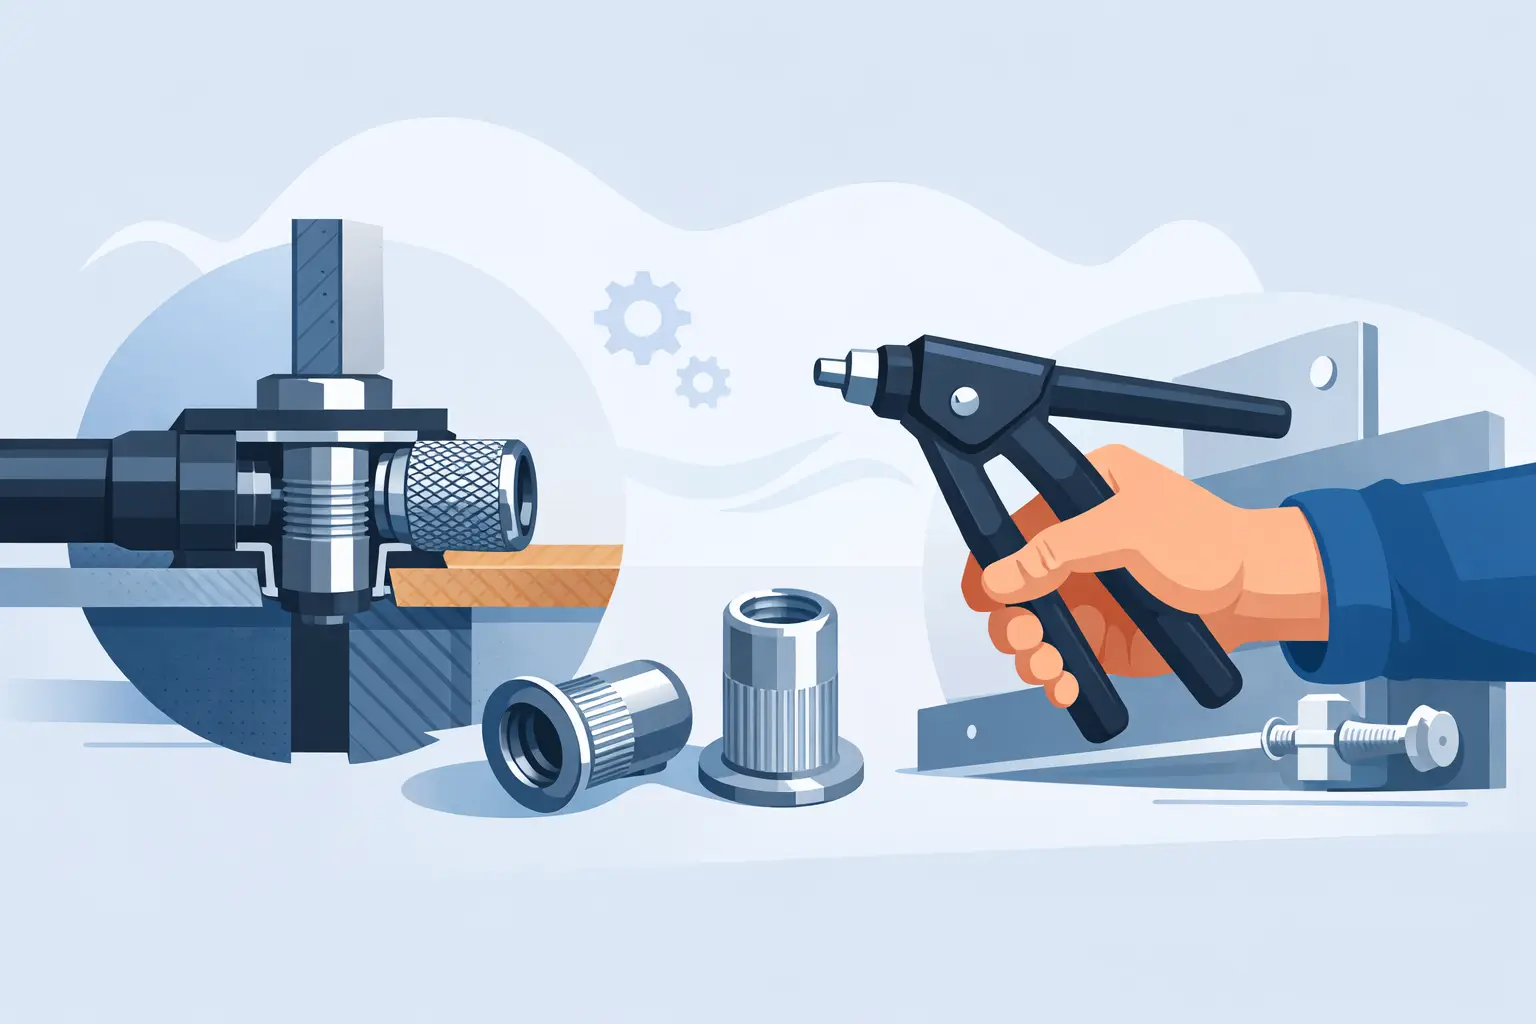
När en konstruktion saknar åtkomst till baksidan och godset är för tunt för att gängas, behövs en infästning som skapar en användbar gänga från en sida. Hur fungerar en nitmutter? Den monteras i ett förborrat hål och deformeras kontrollerat på baksidan, så att den låser mot materialet samtidigt som den invändiga gängan behålls. Resultatet är en permanent gänginfästning för skruv, även i tunnplåt, profiler och rör.
Nitmuttern är därför vanlig inom plåtproduktion, fordonsservice, maskinbyggnad, montage av kapslingar och marina installationer. Den ger en demonterbar förbindning där en vanlig blindnit hade gett en permanent sammanfogning utan gänga. Rätt vald kan den ge en rationell och hållbar lösning, men funktionen beror på att dimension, hål, gripområde, material och montageverktyg stämmer med applikationen.
Hur fungerar en nitmutter i praktiken?
En nitmutter, ofta även kallad blindnitmutter eller gängnitmutter, består av en cylindrisk eller sexkantig kropp med invändig gänga. Kroppen förs in från montagesidan genom ett hål i underlaget. En fläns ligger an mot framsidan och begränsar införingsdjupet.
Vid montering skruvas nitmuttern på verktygets dragdorn. Verktyget drar sedan dornen axiellt medan flänsen hålls mot materialets framsida. Den ogängade delen av nitmuttern pressas ihop och bildar en utbuktning på baksidan. Materialet kläms mellan flänsen och den deformerade delen, vilket låser muttern på plats.
När verktyget lossas finns en färdig invändig gänga kvar. En skruv kan därefter monteras och demonteras utan att själva nitmuttern behöver röra sig. Det är den stora skillnaden mot att gänga direkt i tunn plåt: nitmuttern tillför både gänglängd och bärande material där underlaget i sig inte räcker till.
Nitmuttern tar främst upp axial klämkraft genom deformationen bakom plåten. Vridmoment tas upp av friktionen mellan mutter och material, men också av yttergeometri och korrekt hålform. En rund nitmutter i ett runt hål kan vara tillräcklig vid måttlig belastning. Vid högre vridmoment är en sexkantig nitmutter i ett stansat eller noggrant utfört sexkanthål ofta ett säkrare val.
När är nitmutter rätt infästning?
En nitmutter passar när baksidan inte går att komma åt med vanlig mutter och bricka. Det kan exempelvis vara i ett stängt profilrör, en lådkonstruktion, ett skåp eller en dubbelväggig plåtdetalj. Den används också när komponenten ska kunna tas bort vid service, vilket är vanligt för luckor, instrument, beslag, skyddskåpor och inredningsdetaljer.
Lösningen har dock sina gränser. Om godset är tillräckligt tjockt kan en direktgänga ge enklare tillverkning och ofta bättre hållfasthet. Om baksidan är åtkomlig är genomgående skruv med mutter och anpassad bricka normalt den mest förutsägbara lösningen vid höga laster. Nitmuttern väljs främst för att montaget ska kunna utföras från en sida och för att ge en servicebar gängpunkt i tunt material.
Belastningen måste bedömas i sin helhet. En nitmutter kan ha hög draghållfasthet, men förbandet begränsas även av grundmaterialets tjocklek, hålets kvalitet, avståndet till kant, den monterade detaljens styvhet och skruvens hållfasthetsklass. Belastning som försöker dra ut nitmuttern och belastning som försöker vrida den är två olika fall och bör behandlas separat.
Välj rätt typ, dimension och material
Den invändiga gängan anges vanligtvis i metrisk dimension, exempelvis M4, M5, M6, M8 eller M10. Större gänga innebär inte automatiskt att nitmuttern är bäst för konstruktionen. Håldiameter, flänsdiameter, erforderligt gripområde och underlagets hållfasthet ökar också. En M6 i tunn aluminiumplåt kan därför vara mindre lämplig än en M5 med korrekt gripområde, beroende på last och detaljens utformning.
Gripområdet anger den sammanlagda materialtjocklek som nitmuttern är avsedd att monteras i. Det är en avgörande uppgift. Om underlaget är tunnare än det avsedda området kan deformationen bli otillräcklig och muttern riskerar att snurra. Är materialet för tjockt kan nitmuttern inte deformeras korrekt, eller så blir den svår att montera. Mät den verkliga godstjockleken, inklusive eventuell lack, packning eller flera plåtskikt som kläms tillsammans.
Rund kropp används i runda hål och är enkel att borra eller stansa. Räfflad eller räffelpressad kropp förbättrar motståndet mot rotation i många plåtmaterial. Sexkantig kropp används när högt vridmoment ska överföras och kräver ett hål med rätt sexkantsform. En slät rund nitmutter i ett för stort hål är däremot en vanlig orsak till att muttern börjar rotera när skruven dras eller lossas.
Öppen nitmutter är standard i många applikationer. Sluten nitmutter har en tät botten och kan vara lämplig där man vill hindra fukt, smuts eller vätska från att passera genom infästningen. Den är inte alltid helt tät i systemet - tätningen beror även på flänsens anliggning, underlagets yta och om packning eller tätningsmedel används.
För utomhusmiljö, marin drift eller fuktutsatta installationer är materialvalet centralt. Rostfritt A2 fungerar väl i många miljöer. Syrafast A4 är ofta ett bättre val vid saltvatten, klorider och mer krävande marina förhållanden. Samtidigt ska nitmuttern bedömas tillsammans med skruv, underlag och intilliggande detaljer. Kombinationer av olika metaller kan skapa galvanisk korrosion när fukt och elektrolyt finns närvarande. Isolering, rätt ytbehandling och konsekvent materialval kan då vara lika viktiga som själva nitmuttern.
Håldiameter och hålkvalitet påverkar resultatet
Nitmuttern ska monteras i den håldiameter som anges för den aktuella artikeltypen. Det finns ingen universell håldiameter för exempelvis alla M6-nitmuttrar, eftersom kroppstyp, material och tillverkare kan skilja sig. Använd alltid måttuppgiften för den valda nitmuttern i stället för att utgå från gängdimensionen.
Hålet ska vara runt, rakt och fritt från kraftiga grader. Ett ovalt eller uppslitet hål minskar kontaktytan och ökar risken för rotation. Efter borrning bör grader avlägsnas utan att hålet förstoras. Vid tunn plåt kan stansning ge god repeterbarhet i serieproduktion, medan borrning är praktiskt vid service och mindre montage.
Kontrollera också att flänsen får ett plant anligg mot ytan. Svetsloppor, tjock färg, ojämnheter eller en radie nära profilens kant kan ge sned montering. Om flänsen inte ligger plant fördelas lasten sämre och infästningen kan sätta sig när skruven belastas.
Montering med rätt verktyg
Nitmuttrar monteras med handverktyg, hävarmsverktyg, skruvverktyg eller pneumatisk och hydraulisk utrustning. För enstaka montage kan ett manuellt verktyg vara fullt tillräckligt. Vid återkommande arbete, större dimensioner eller rostfria nitmuttrar behövs ofta ett kraftigare verktyg som ger jämn och repeterbar dragkraft.
Rostfritt kräver normalt högre monteringskraft än aluminium och vissa stålvarianter. Ett för klent verktyg kan göra att nitmuttern inte sätter sig fullt, medan ett felinställt drag kan överdeformera kroppen eller skada gängan. Verktygets draglängd eller slag ska därför anpassas efter nitmuttertyp och materialtjocklek.
En säker monteringsföljd är:
- Kontrollera nitmutterns gänga, kroppstyp, material och gripområde mot ritning eller faktisk godstjocklek.
- Utför hålet enligt artikelns angivna mått och avgrada ytan.
- Skruva nitmuttern på korrekt dragdorn och för in den vinkelrätt mot underlaget.
- Aktivera verktyget tills nitmuttern har deformerats och flänsen ligger plant mot materialet.
- Skruva av verktyget och kontrollera att nitmuttern sitter fast utan rotation, glapp eller synlig skada.
Efter montering bör en provskruv testas. Den ska löpa lätt i gängan utan att nitmuttern följer med. Om det är en kritisk konstruktion är det lämpligt att verifiera utdragskraft och vridmoment genom provmontage i samma material och tjocklek som den färdiga detaljen.
Vanliga fel vid användning av nitmutter
Det vanligaste felet är fel håldiameter. Ett för stort hål gör att nitmuttern får för lite grepp och kan rotera. Ett för litet hål kan skada kroppen vid införing eller göra att muttern inte bottnar korrekt. Nära kopplat till detta är fel gripområde, där nitmuttern antingen inte hinner bilda låsning eller kläms ihop för hårt.
Ett annat fel är att välja nitmutter enbart efter gängdimension. En M8-gänga kan se kraftfull ut, men om den monteras i mycket tunn eller mjuk plåt kan underlaget deformeras långt innan gängan når sin kapacitet. Här kan större fläns, annan kroppstyp, förstärkning av underlaget eller en annan infästningsprincip behövas.
Sned montering och fel draginställning ger också problem. En nitmutter som inte monteras vinkelrätt får ojämn deformation och kan ge dålig anliggning. Dra inte skruven i den färdiga infästningen hårdare än vad både skruvförband och nitmutter klarar. För hög åtdragning kan deformera flänsen, dra ut nitmuttern eller få den att börja snurra.
Vid val av rostfria nitmuttrar för professionella montage bör specifikationen vara lika tydlig som för andra fästelement: gänga, materialklass, kroppstyp, flänsutförande, håldiameter och gripområde. När de uppgifterna är fastställda blir nitmuttern en enkel komponent att standardisera - och en gängpunkt som fortsätter fungera när detaljer ska monteras, demonteras och servas över tid.